


Вакуумная пропитка трансформаторов и катушек индуктивности: технология, материалы и практика
Вакуумная пропитка – один из финальных этапов производства трансформаторов и катушек индуктивности, от которого во многом зависит надёжность изделия в эксплуатации. Вопросы выбора пропиточного состава, режимов обработки и контроля результата по-прежнему вызывают затруднения у конструкторов и технологов – даже на производствах с многолетним опытом.
Для чего пропитывают обмотки
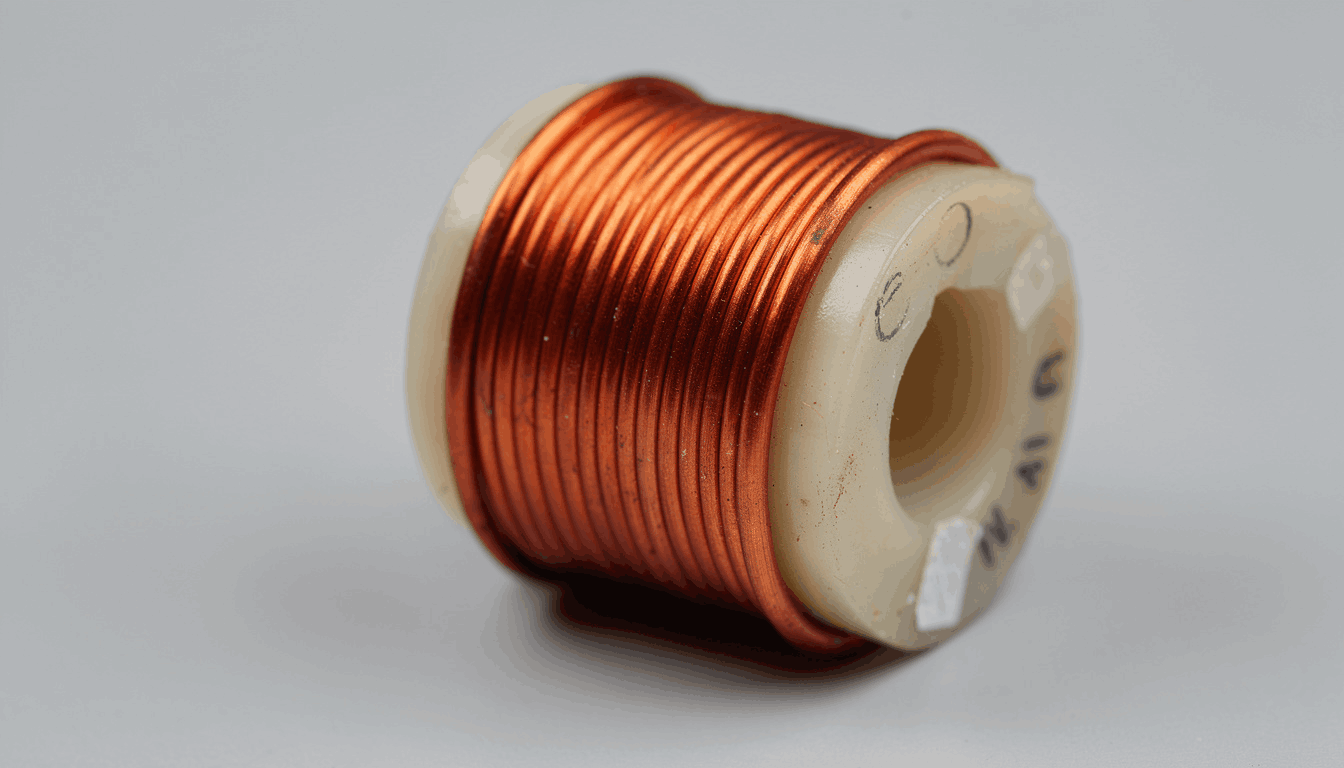
Намотанная катушка – это, по сути, пористая структура. Между витками эмальпровода или литцендрата, между слоями межслойной изоляции и в зазорах между обмоткой и каркасом остаётся воздух. Этот воздух несёт сразу несколько рисков.
Во-первых, влага из окружающей среды проникает в межвитковое пространство и оседает на изоляции. Даже при небольшом увлажнении поверхностное сопротивление изоляции падает на несколько порядков. Для трансформаторов, работающих при напряжениях от 400 В и выше, это прямой путь к пробою.
Во-вторых, воздушные полости становятся очагами частичных разрядов. Диэлектрическая прочность воздуха значительно ниже, чем у полимерных изоляционных материалов, и при импульсных перегрузках в полостях возникают разряды, разрушающие изоляцию провода.
В-третьих, воздух – плохой теплопроводник. Тепло от обмотки отводится в основном через изоляцию и каркас, и воздушные зазоры создают дополнительное термическое сопротивление. При длительной работе под нагрузкой это приводит к перегреву обмотки и ускоренному старению изоляции.
Пропиточный состав вытесняет воздух, заполняет все полости и после отверждения превращает обмотку в монолитную конструкцию. Вибростойкость, влагостойкость, электрическая прочность и теплопроводность – все эти характеристики улучшаются одновременно.
Почему именно вакуумный метод
Существуют три основных способа нанесения пропиточного состава: окунание, заливка под давлением и вакуумная пропитка. Каждый метод имеет свою область применения, однако для ответственных изделий – импульсных трансформаторов, высоковольтных катушек, компонентов для промышленной электроники – вакуумная технология остаётся предпочтительной.
При пропитке окунанием состав заполняет только внешние слои обмотки. Пузырьки воздуха, запертые внутри, не имеют выхода, и после извлечения изделия из ванны в глубине катушки остаются незаполненные полости. Вакуумирование перед погружением решает эту проблему радикально: остаточное давление 1–5 мбар достаточно для удаления большей части воздуха из пор, и когда лак или смола поступает в камеру, она заполняет все освободившиеся полости.
После заполнения камеры составом давление повышают до атмосферного или выше – так называемая стадия давления. Избыточное давление дополнительно вдавливает пропитку в самые труднодоступные зазоры и ускоряет пропитку плотно намотанных катушек с малым шагом намотки.
Полный цикл вакуум-давление (VPI – vacuum pressure impregnation) применяется при производстве высоковольтных трансформаторов и особо ответственных катушек. Для серийных изделий среднего класса часто ограничиваются только вакуумной стадией без последующего избыточного давления.
Пропиточные составы: лаки, смолы, компаунды
Выбор пропиточного материала определяется рабочей температурой изделия, требованиями к вязкости в жидком состоянии и механическими свойствами после отверждения. На практике используют три класса материалов.
Пропиточные лаки – наиболее распространённый вариант для трансформаторов общего назначения. Это однокомпонентные составы на основе алкидных, полиэфирных или эпоксидно-эфирных смол, растворённых в органическом растворителе. Условная вязкость таких лаков – обычно 25–50 с по вискозиметру ВЗ-246 с соплом 4 мм при 20 °С; состав хорошо проникает в узкие зазоры и полимеризуется при нагреве до 120–150 °С. Недостаток – при испарении растворителя состав даёт усадку, и после отверждения в структуре могут оставаться микропоры.
Эпоксидные смолы отверждаются без растворителя, дают минимальную усадку и формируют плотный заполненный слой. Вязкость незатверждённой эпоксидной системы выше, чем у лаков, поэтому для пропитки обмоток с мелким шагом намотки состав нередко подогревают до 40–60 °С или работают при пониженном давлении дольше. Класс нагревостойкости готового изделия – как правило, F (155 °С) или H (180 °С) в зависимости от применённого отвердителя. Эпоксидные системы используют там, где критична вибростойкость и влагозащита: в тяговых преобразователях, инверторах для силовой электроники, изделиях для работы в условиях конденсации влаги.
Полиэфирные и полиэфиримидные составы занимают промежуточную позицию: вязкость ниже, чем у эпоксидных смол, но усадка меньше, чем у лаков. Они хорошо совместимы с эмальпроводами классов нагревостойкости 155 и 180, поэтому широко применяются при производстве двигателей и трансформаторов средней мощности. Для трансформаторов на ферритовых сердечниках, работающих в импульсном режиме, наиболее подходят именно составы этого класса: сочетание достаточной жёсткости после отверждения и умеренного коэффициента теплового расширения снижает риск расслоения обмотки при термоциклировании.
Требования к проводу и изоляции перед пропиткой
Пропиточный состав не исправляет дефекты, допущенные при намотке. Если межслойная изоляция уложена с перекосом или повреждена, после пропитки эти дефекты останутся. Поэтому перед подачей в пропиточную установку каждое изделие должно пройти входной контроль.
Обмотки на основе эмальпровода перед пропиткой необходимо просушить. Влага, адсорбированная на поверхности провода, препятствует адгезии состава и может вызвать пузырение при отверждении. Стандартная предварительная сушка – 2–4 часа при 100–110 °С с последующим охлаждением до температуры, рекомендованной для конкретного пропиточного состава.
Выводные провода необходимо защитить от попадания пропиточного состава на зачищенные концы, предназначенные для пайки. Для этого концы выводов закрывают термоусадочной трубкой или специальной маскирующей лентой, которую снимают уже после отверждения.
При использовании литцендрата особое внимание уделяют состоянию концов: если жилы не залужены или залужены некачественно, пропитка не устранит высокое переходное сопротивление в зоне вывода. Пропитка и лужение – независимые операции, и их не следует смешивать по последовательности.
Параметры вакуумного процесса и типичные ошибки
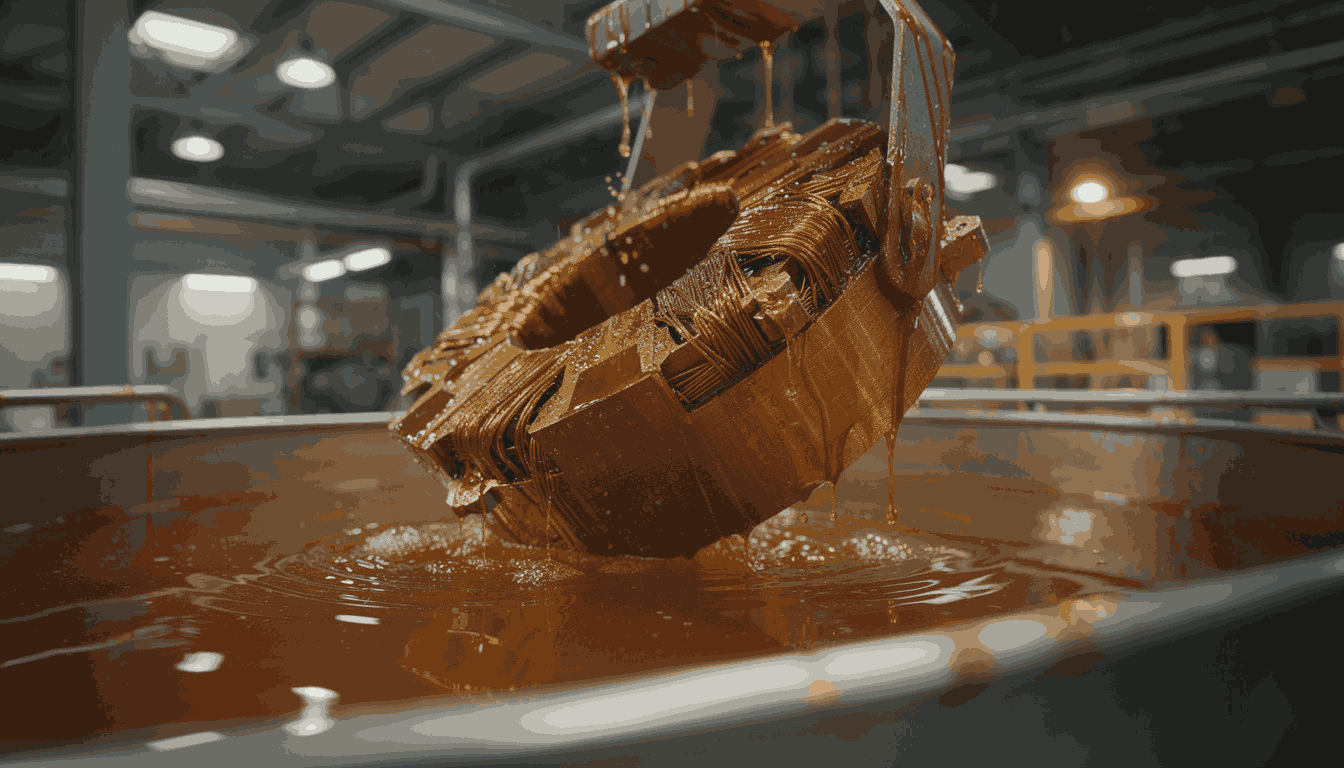
Основные регулируемые параметры вакуумной пропитки – остаточное давление на стадии вакуумирования, время выдержки при вакууме, температура состава и режим отверждения.
Остаточное давление 1–10 мбар достигается за 15–30 минут при использовании двухступенчатого насоса. Для лаков с низкой вязкостью этого достаточно. При работе с высоковязкими эпоксидными составами давление снижают до 0,5–1 мбар и увеличивают время вакуумирования до 45–60 минут.
Типичная ошибка – слишком быстрый напуск состава в камеру после вакуумирования. Если лак поступает резко, из-за перепада давления воздух не выходит из пор и остаётся внутри обмотки. Подачу состава следует проводить медленно, открывая клапан плавно, и давать изделию выдержку в составе не менее 10–20 минут до восстановления давления.
После извлечения из ванны изделие выдерживают в вертикальном положении для стекания излишков состава. Слишком толстый поверхностный слой не улучшает характеристики обмотки, зато создаёт дополнительное термическое сопротивление и может вызвать растрескивание при термоциклировании.
Режим отверждения подбирают по паспорту на конкретный состав. Для большинства пропиточных лаков достаточно 1–2 часов при 130 °С. Эпоксидные системы часто требуют двухступенчатого отверждения: предварительного гелеобразования при 80–100 °С и финального отверждения при 140–160 °С. Нарушение режима – особенно сокращение времени при пониженной температуре – ведёт к неполной полимеризации и снижению механической прочности и влагостойкости готового изделия.
Контроль качества после пропитки
После отверждения и охлаждения изделие проходит несколько проверок. Визуальный осмотр позволяет выявить непропитанные участки – они выглядят матовыми или имеют другой оттенок по сравнению с заполненными зонами. Пузыри на поверхности свидетельствуют либо о недостаточной сушке перед пропиткой, либо о слишком высокой скорости нагрева при отверждении.
Электрическое тестирование после пропитки включает измерение сопротивления изоляции мегаомметром при 500 или 1000 В и испытание электрической прочности. Хорошо пропитанная обмотка даёт значения сопротивления изоляции на 1–2 порядка выше, чем непропитанная. Испытательное напряжение и время выдержки определяются классом изоляции изделия и требованиями применимого ГОСТ или стандарта МЭК.
Для серийного производства дополнительно контролируют прирост массы изделия после пропитки. Отклонение от нормативного значения указывает на проблему: слишком малый прирост – признак неполного заполнения полостей, слишком большой – избыточный поверхностный слой или отклонение вязкости состава от нормы.
Совместимость пропиточных составов с материалами обмотки
Не все сочетания «состав – провод – изоляция» одинаково работоспособны. Растворители, входящие в состав пропиточных лаков, могут атаковать изоляцию провода. Особенно уязвимы провода с полиуретановой эмалью (марки ПЭТВ, ПЭВ-1) к воздействию ароматических растворителей. Перед выбором состава следует уточнить у производителя провода совместимость с конкретным пропиточным материалом.
Межслойная изоляция на основе полиимидной или акриловой ленты хорошо совместима с большинством пропиточных составов. PET-лента в некоторых растворителях набухает, поэтому её применение в обмотках, предназначенных для последующей вакуумной пропитки, требует проверки совместимости.
Ферритовые сердечники в сборе с пропитанной обмоткой образуют механически напряжённую конструкцию: при термоциклировании разные коэффициенты теплового расширения феррита и полимера создают внутренние напряжения. Для снижения этого риска в ряде конструкций обмотку пропитывают до сборки с сердечником, а после сборки покрывают только защитным лаком.
Четыре правила, которые снижают процент брака на пропиточном участке
Контролируйте вязкость состава перед каждым применением. Пропиточные лаки со временем теряют летучий растворитель и загустевают. Вязкость выше допустимой снижает глубину пропитки. Разбавление восстанавливает вязкость, но при этом нужно пересчитать режимы сушки с учётом повышенного содержания растворителя.
Не сокращайте время предварительной сушки. Экономия на этом этапе ради ускорения цикла – одна из главных причин пузырения и неполного заполнения полостей.
После каждого использования камеры проверяйте состояние уплотнений вакуумной установки. Износ резиновых колец приводит к ухудшению вакуума и снижению качества пропитки без видимых внешних причин.
Документируйте параметры каждой партии: вязкость состава, глубину вакуума, время выдержки, температуру и время отверждения, прирост массы изделий. Это позволяет оперативно выявлять отклонения от нормы и находить причины дефектов.
Вакуумная пропитка – не самая сложная технологическая операция, однако она требует дисциплинированного соблюдения режимов и внимательного подбора материалов. Правильно выполненная пропитка существенно увеличивает срок службы трансформатора или катушки, повышает надёжность в условиях влажности и вибрации и снижает уровень частичных разрядов – а значит, изделие выдержит расчётный срок службы без потери параметров.
